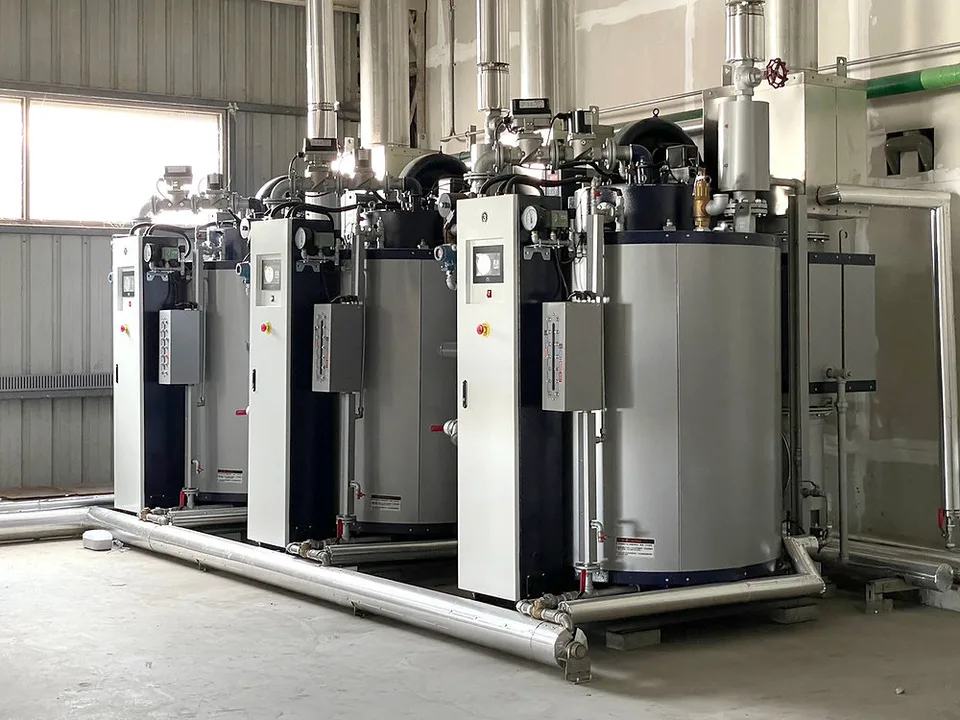
工場でお客様によく聞かれます。「蒸気に力がないみたい。加熱が遅いし、設備の効率も悪いし、水滴まで噴き出してくる」。その裏には、キャリーオーバーが潜んでいる可能性が高いのです。ボイラの運転でよくあるのに見落とされがちな現象で、きちんと管理しないとエネルギーをムダにするだけでなく、設備の寿命も大きく縮めます。
キャリーオーバー(汽水共騰)とは?
簡単にいえば、ボイラが水を加熱するとき、理論上はきれいな蒸気をつくって下流に送るはずです。しかし実際には、缶水が「ついでに」持ち出されることがよくあります。水滴のこともあれば、目に見えない塩分のミストのこともあります。このように蒸気に水や塩分が混じる状態を、キャリーオーバー(Steam Priming & Carryover)と呼びます。
典型的なパターンは2つあります:
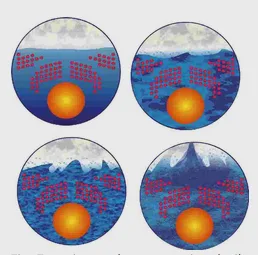
- プライミングによる持ち出し:沸騰が激しすぎたり、蒸気需要が急に増えたりすると、水面が持ち上がり、水滴が一緒に運ばれる。
- 塩分ミストによる持ち出し:水滴が見えなくても、缶水中の塩分やケイ酸塩が蒸気とともに配管に入ることがある。
エンジニアはよく、インスタントラーメンを強火で煮ると、スープが泡と一緒に鍋からあふれるようなものだと冗談を言います。
なぜ起きるのか?
キャリーオーバーの原因はわかりにくいものではなく、多くは操作の習慣や水質管理に関係しています:
- 缶水の濃度が高すぎる:塩分やケイ酸塩が多いと泡がはじけにくくなり、蒸気がそれらを一緒に運んでしまう。
- 水位が高すぎる:水面が蒸気出口に近ければ、水滴が吸い込まれやすいのは当然。
- 負荷の変化が速すぎる:食品工場で複数の蒸気機器を同時に動かすと、蒸気需要が一気に増え、缶水が泡立ちやすくなる。
- セパレータや乾燥器の効率が悪い:水と蒸気を分けられなければ、フィルターが壊れたのと同じで、不純物がそのまま流れ出る。
どんな害があるのか?
「少しくらい水が出ても問題ないだろう」と思うかもしれませんが、実は大きな問題です:
- 蒸気の乾き度の低下:蒸気に水が混じると熱効率がすぐに落ち、燃料消費が増える。
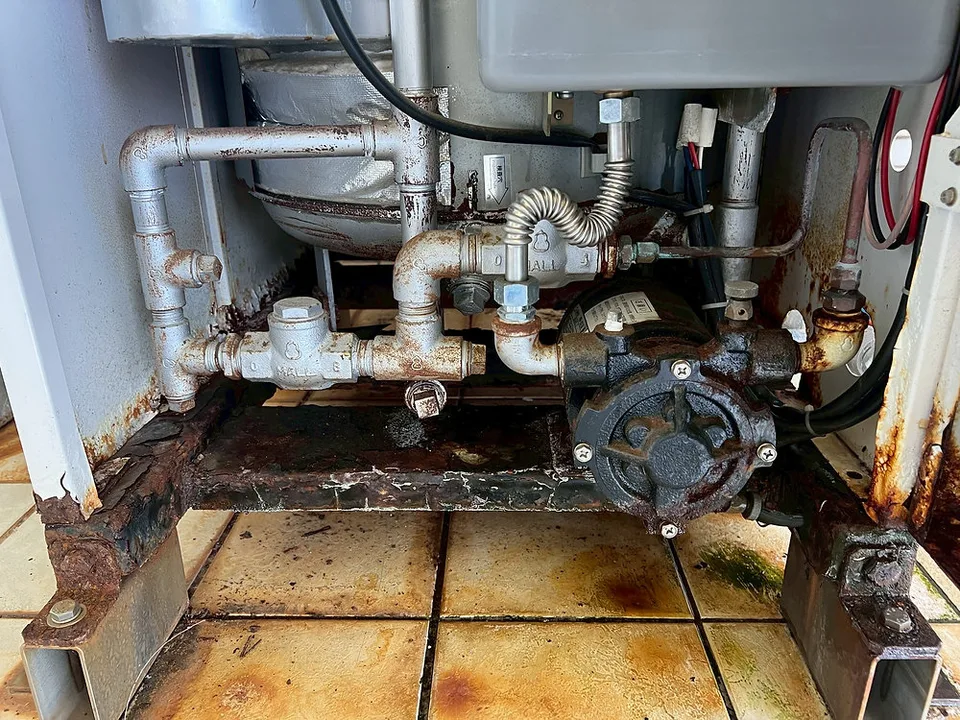
- 設備の損傷:塩分が熱交換器や蒸気配管に入るとスケールや腐食を起こし、長期的には修理費が膨らむ。
- 安全上のリスク:高速の水滴が配管にぶつかり、ウォーターハンマー、さらには破管を引き起こすおそれがある。
実際に、キャリーオーバーで長期間侵食されたお客様の蒸気バルブが、わずか2~3年で使えなくなった例もあります。
電気伝導率:最も実用的な監視指標
キャリーオーバーといえば、電気伝導率は欠かせません。電気伝導率は缶水に溶けている塩類の濃度を表し、数値が高いほど水が「しょっぱい」ことを意味します。
実務では、電気伝導率が高すぎれば缶水が濃すぎるということで、泡がはじけにくくなり、キャリーオーバーの起きる確率が大きく上がります。つまり電気伝導率は、キャリーオーバーを予測する最良の警告サインです。
一般的な目安:
- 低圧ボイラ:電気伝導率を 3,500~4,000 μS/cm 以下に管理。
- 高圧ボイラ:2,000 μS/cm 未満が望ましい。
この範囲を超えたら、ブロー装置を作動させ、濃縮した缶水を排出します。
どう防ぐか?
キャリーオーバーを防ぐポイントは、「水質管理 + 操作の習慣」の両立です:
- 電気伝導率と濃縮倍率の管理:自動連続ブロー装置を設置し、電気伝導率が基準を超えたら缶水の一部を自動で排出して新しい軟水を補給する。
- 定期的なブロー:缶底の汚泥を間欠的に排出し、沈殿物が循環に影響しないようにする。
- 水位の安定:自動水位制御装置を定期的に点検し、水位の高すぎ・低すぎを防ぐ。
- 分離効率の向上:乾燥器や高効率セパレータを設置し、蒸気の乾き度を 99% 以上に保つ。
- 急激な負荷変化を避ける:操作員が意識して、複数の蒸気機器を一度に入切しないようにする。
まとめ
キャリーオーバーは、ボイラの現場で最も過小評価されやすい問題の一つです。蒸気の乾き度を下げて燃料コストを増やし、設備を傷めて安全上のリスクをもたらすこともあります。
最も効果的な防衛線は、電気伝導率の管理と規則的なブローです。電気伝導率を適切な範囲に保ち、良い操作習慣を身につければ、ボイラは安定してきれいな蒸気をつくり、効率よくエネルギーを節約できます。
👉 一言で覚えましょう:水質が安定してこそ蒸気はきれいになり、ブローを確実に行ってこそボイラは長持ちします。