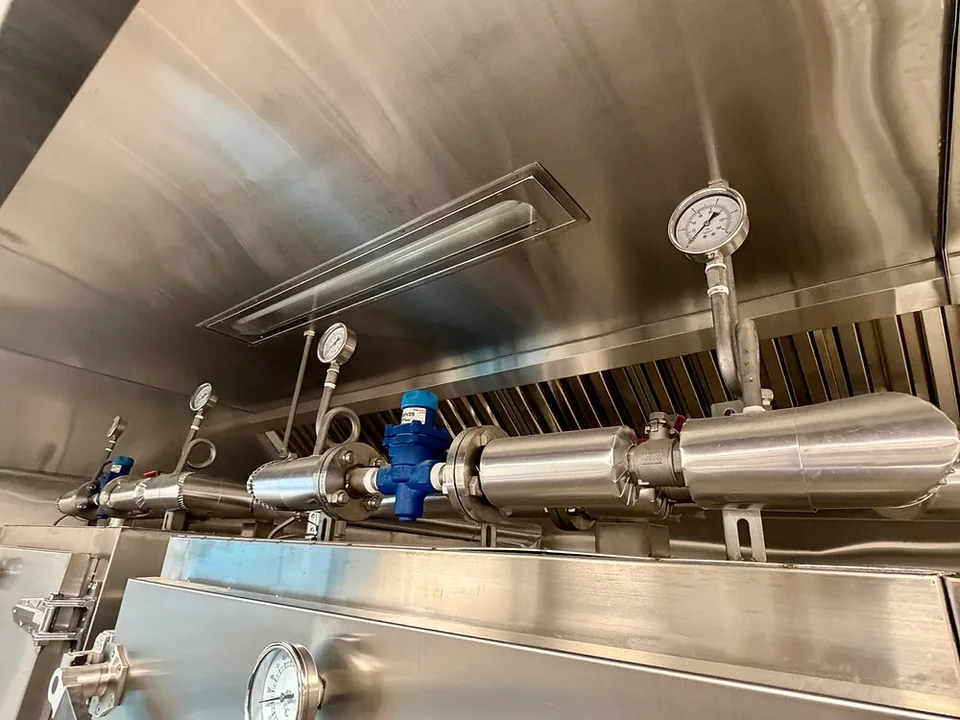
您的工廠是不是也遇過這些情況?早上開啟蒸汽時減壓閥發出巨大怪聲,嚇了一跳。設備升溫時快時慢,無法穩定控制。減壓閥才換沒多久,出口壓力又開始亂跑。一開始您可能怪鍋爐沒力,或者認為減壓閥品質不夠好。但其實,問題常常不在減壓閥本身。現場檢查過上百間工廠後,我發現一個驚人的真相:即使買的是日本或德國進口、要價好幾萬元的高階減壓閥,只要安裝位置錯一步,一樣可能在幾個月內故障。相反地,一顆便宜的台製減壓閥,如果配置正確、維護得當,可以撐個好幾年。
減壓閥會不會壞,取決於「買對」和「裝對」兩件事。
這篇文章要告訴您的是,怎麼做才能真正讓減壓閥長命百歲。
第一章 | 減壓閥在做什麼?先從這個開始理解
為什麼廚房需要減壓閥?
想像一個場景:家裡的瓦斯爐火力很大,但您做菜時不需要用最大火。所以您轉小瓦斯開關,控制火力大小。蒸汽系統就是這個道理。鍋爐產生的蒸汽壓力通常很高(比如7公斤),但您的設備可能只需要2公斤。直接把高壓蒸汽送進去,設備就像被瓦斯爐最大火烤,只會出問題。
減壓閥就是那個「轉小開關」的角色。
它會自動偵測後面的設備還需要多少蒸汽,然後調整開度。設備大量用汽時,減壓閥打開一些。設備用汽量降低時,減壓閥又自動縮小。全程自動,無需人工干涉。這就是為什麼一顆好的減壓閥這麼重要——它必須靈敏到能抓住每一次需求的變化。
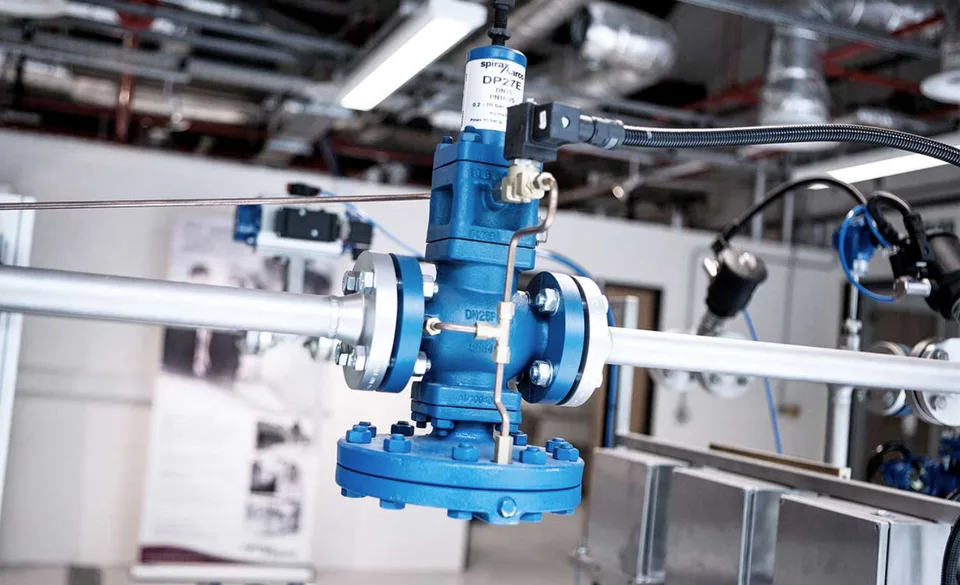
第二章 | 千萬別只看管子粗細來選減壓閥
最常見的選法(也是最容易踩的地雷)
現場最常看到什麼?
「主管是二吋,就買二吋減壓閥。」
聽起來很邏輯,但其實大錯特錯。
這樣選會發生什麼事
減壓閥買太大的後果:
工廠中午用汽量不大,只需要100公斤/小時蒸汽。結果您的減壓閥容量是300公斤/小時。此時減壓閥內部只需要開一點點縫隙就夠了。
問題來了——減壓閥開度太小,對壓力的控制會變得超敏感。設備稍微多用一點汽,減壓閥就會反應過度,出口壓力忽然升高。設備少用一點汽,減壓閥又反應過度,出口壓力掉下來。
結果就是出口壓力一直在振盪,設備溫度忽高忽低。
減壓閥買太小的後果:
反過來,如果買得太小呢?高峰時段一到,設備大量需要蒸汽,減壓閥已經全力打開,但還是供應不足。出口壓力持續下掉,設備升溫速度變成牛步。
正確的選法
真正的選型應該考慮這些:
- 最大會用多少蒸汽? 食品廠的蒸箱,高峰期需要多少公斤/小時?
- 最少會用多少? 低谷期只需要多少?
- 壓力差多大? 入口7公斤要降到2公斤,壓差就是5公斤。
- 會不會瞬間大量用汽? 殺菌設備可能突然從0到最大,減壓閥要能快速反應。
- 蒸汽乾不乾? 含水多的蒸汽,選型要求又不同。
簡單講:根據您的實際用汽需求來選,不是看管子粗細。
建議請製造商計算,或邀請專業人士評估。省這個錢,日後會花十倍的代價在維修上。
第三章 | 一顆減壓閥夠嗎?當然不夠
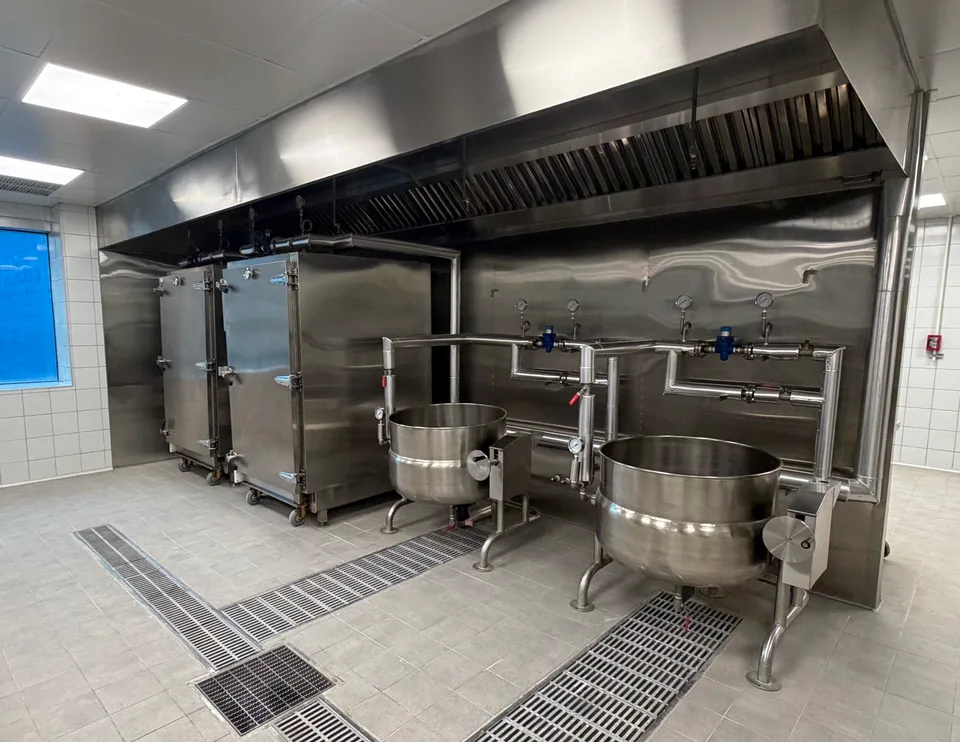
很多工廠的減壓站長這樣
進來一個截止閥,中間放一顆減壓閥,出去一個截止閥。完成!
這樣配置,短期內勉強能用。但三個月、半年、一年後呢?
- 出口壓力開始飄移
- 莫名其妙傳出異音
- 冷凝水排不掉,導致下游設備進水
- 想維修時,發現根本無法操作
一套「完整」的減壓站應該長這樣
想像減壓站是一條防線,每一層都有責任:
第一層:前端保護
- 截止閥(緊急時能快速關閉)
- Y型過濾器(攔截焊渣、鐵銹、水垢)
- 壓力錶(看看來的蒸汽壓力正不正常)
第二層:去水處理
- 汽水分離器(把水從蒸汽中挑出來)
- 卻水器/疏水閥(把分離出來的水排走)
第三層:核心調控
- 減壓閥(做調壓的工作)
第四層:安全監控
- 出口壓力錶(確認減壓閥有沒有正常工作)
- 後端截止閥(緊急隔離)
- 安全閥(防止超壓)
- 旁通組(維修時用)
為什麼要這麼麻煩?
因為蒸汽系統就像人體:
- 進來的蒸汽要「乾淨」(過濾系統)
- 管線要「排水」(卻水器)
- 壓力要「穩定」(減壓閥)
- 壓力要「受監控」(壓力錶)
- 發生意外要「有保護」(安全閥)
- 出問題要「能維修」(旁通組)
缺少任何一環,整個系統都容易出狀況。
第四章 | 這是最容易被忽略的細節:支管要從上面取汽
為什麼主管底部會積水?
高中物理有一個概念叫「冷凝」。蒸汽在主管裡輸送時,一路散熱。散熱的結果就是蒸汽變成液態水。
這些水會沉到底部(密度大的東西往下沉嘛),沿著主管底部慢慢流動。
如果您的支管從底部接出去,那就像在吸管底部放一個吸口——您吸進去的就全是水。
會發生什麼?
高速蒸汽挾帶著冷凝水衝進減壓閥,就像一顆顆小子彈。閥芯被敲、閥座被刮、膜片被衝擊。
結果?
- 減壓閥出現異音(咚咚咚、尖叫聲)
- 出口壓力一下子升高、一下子掉低
- 閥體開始漏水
- 膜片出現裂痕
正確的做法:上方取汽
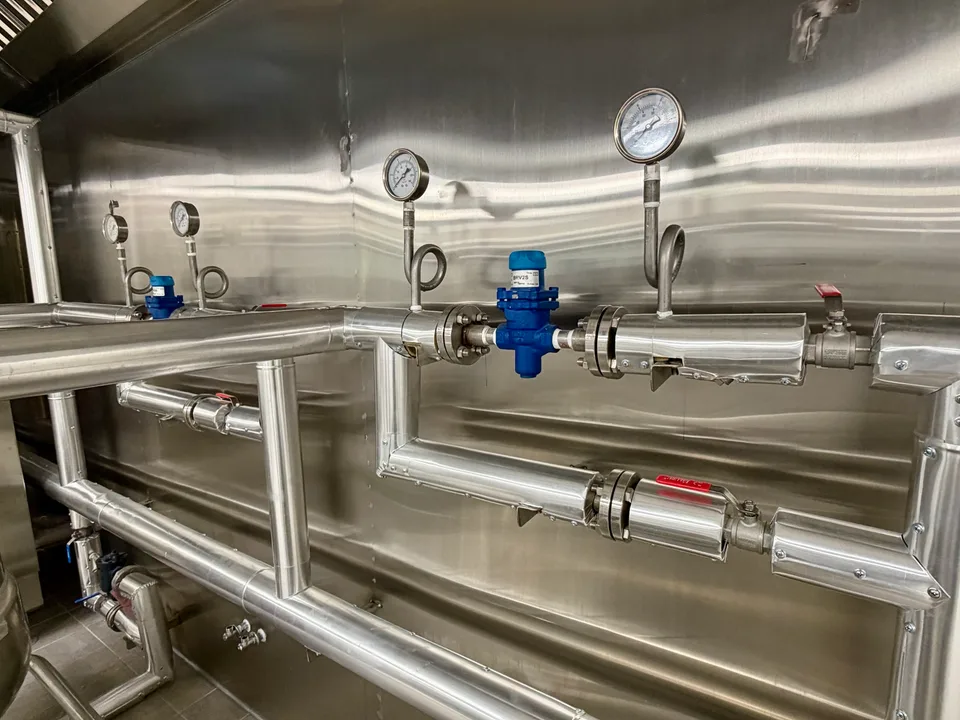
從蒸汽主管的上半部接出支管,並先讓支管向上走。這樣做的好處:
✅ 取到的是乾蒸汽,不是夾帶冷凝水的濕蒸汽 減少水錘現象,保護減壓閥內部零件 壓力波動變小,出口更穩定 延長膜片壽命,能多用個2到3年 減少異音,生產線環境更安寧
重點:支管從上面取,不代表整個減壓站都要裝在天花板。
您可以先從上面取汽,再依照現場條件把減壓站放在容易操作的地方。
第五章 | 這個位置選錯,減壓閥再好也白搭
現場最常犯的錯誤
為了方便配管,工廠把減壓站直接裝在整條管線的最低點。
聽起來節省成本,實際上是在埋時炸彈。
每天都在重複的故事
晚上工廠停機:
- 主蒸汽閥關閉
- 管線內的蒸汽慢慢冷卻
- 冷卻的蒸汽變成液態水
- 水沿著管子底部流向最低點
- 整晚,減壓閥前面積累了好幾公升的冷凝水
隔天早上:
- 7點,主蒸汽閥打開
- 高速蒸汽從鍋爐竄出
- 這股蒸汽像隻怪獸,推著整團冷凝水往前衝
- 整團水——密度是蒸汽的1000倍——直接砸進減壓閥
會發生什麼慘劇
現場常看到:
減壓閥發出巨大砰聲(就像放鞭炮) 閥體劇烈震顫(整個減壓站跟著抖動) 出口壓力瞬間飆升或暴跌(設備溫度失控) 膜片裂掉(修不好,要整個更換) 法蘭開始漏水(墊片被衝壞) 下游設備也跟著故障(連鎖災難)
實際案例
某製藥廠在減壓閥前裝了透明玻璃管。隔天早上開啟蒸汽五秒鐘後,整個玻璃管充滿濁水。檢測發現減壓閥的膜片裂了2毫米,閥座也被積水裡的微粒刮傷。
這顆減壓閥只用了8個月,就報廢了。
怎麼解決
- 位置選對:別裝在管線最低點,改裝在距地面1.2至1.5公尺處
- 前方排水:安裝卻水器,確保積水能排出
- 管線有坡度:設計時讓前後管線有適當斜度,水往卻水器方向流
- 早上緩開:別快速開啟蒸汽閥。先開30%,停3到5分鐘讓水排出,再全開
第六章 | 日本減壓閥 vs 德國減壓閥 vs 台灣減壓閥,怎麼選?
三種選擇的大比較
產品來源
價格
控制精度
壽命
適合誰
台灣製
便宜(基準)
±1~2公斤波動
1~2年
臨時使用、要求不高的設備
日本製
貴2~3倍
±0.3~0.5公斤波動
3~5年
長時間運轉、壓力要求高
德國製
貴2.5~3.5倍
±0.2~0.3公斤波動
3~5年
精密工業、連續生產線
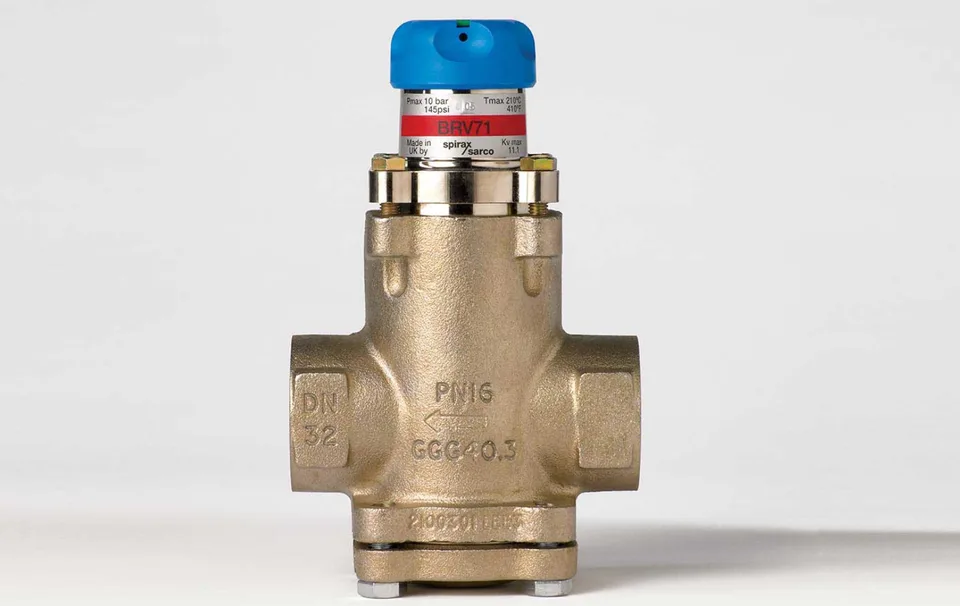
台灣製減壓閥的真實狀況
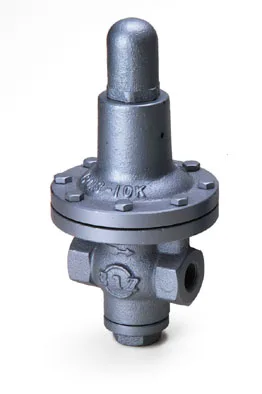
優點: 採購成本低,CP值最高 零件便宜好取 小規模使用沒問題
缺點: 半年後容易漂移,需要重新調整 用汽量一變化,壓力波動很明顯 每年要保養2到3次 膜片磨耗快,1到2年就要換
適合場景:
- 小型蒸箱
- 清洗機
- 臨時蒸汽需求
- 一週只用2到3天的設備
日規、德規減壓閥的優勢
為什麼這麼貴?因為真的有差。
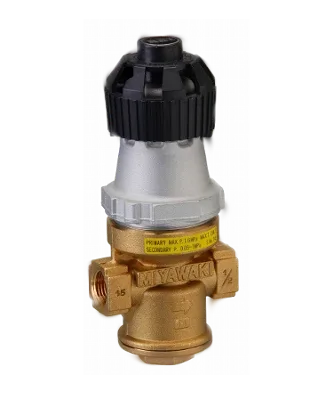
✅ 控制精度高:壓力波動小,設備溫度穩定 膜片耐久:用3到5年才需要更換 材質好:閥芯、閥座用硬質合金,抗磨耗 穩定度強:長時間運轉仍保持精度 故障率低:許多工廠用了10年以上
適合場景:
- 食品工廠(需要穩定溫度)
- 製藥廠(壓力波動有害)
- 電子廠(精密控制)
- 中央廚房(全天運轉)
- 連續生產線
怎麼做出選擇?
用一個簡單的計算:
假設買台灣製減壓閥,年維修費用幾千元、停機損失上萬元,合計好幾萬元/年。
買日規減壓閥,單價多花一點,年維修費零元、停機沒損失,合計幾千元/年。
日規製/德規製反而便宜。
關鍵原則: 如果設備一天用超過8小時,或用汽量變化很大,投資好一點的減壓閥會更划算。
第七章 | 為什麼減壓閥前一定要做排水?
濕蒸汽是減壓閥的敵人
乾蒸汽:
我是氣體,輕飄飄的,通過減壓閥時平穩溫和。
濕蒸汽(夾帶冷凝水的蒸汽):
我身上帶著水滴,砸到膜片時會產生衝擊,控制信號會亂掉,膜片還會提早老化。
濕蒸汽進入減壓閥的危害有二:
- 機械傷害:水滴砸向膜片,就像反覆拿榔頭敲,膜片會疲勞破裂
- 控制失效:膜片感受的壓力信號被水滴干擾,判斷錯誤,控制失常
汽水分離器有多重要
對於以下工廠,汽水分離器不是選項,而是必需品:
- 蒸汽主管超過30公尺長
- 工廠在南方(濕度高,冷凝水多)
- 主管保溫做得不够好
- 早上開啟時明顯看到很多水滴
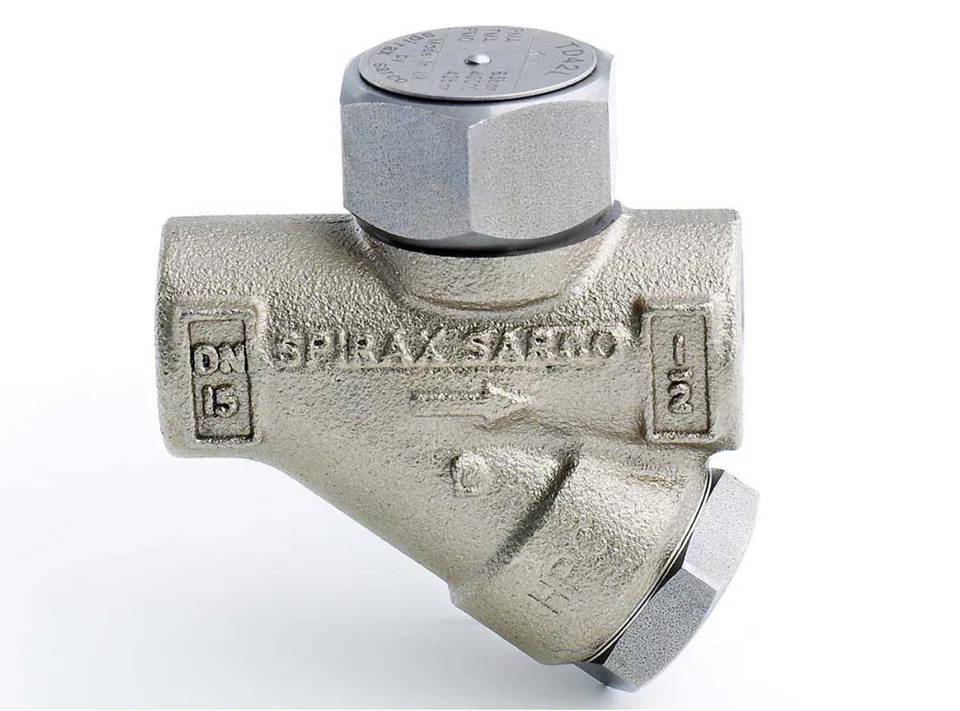
汽水分離器的工作很簡單:把蒸汽中的自由水挑出來。
但這裡有個很多工廠都不知道的陷阱
很多工廠裝了分離器,卻忘了配卻水器。
結果怎樣?分離出來的水全部積在分離器底部,變成了另一個「水庫」。
分離器 + 卻水器 才是完整的配置。
卻水器的工作:自動把分離出來的液體持續排放出去。
常用的有兩種:
- 浮球式:反應快,適合用汽量變化大的廠
- 熱靜力式:穩定可靠,適合用汽量穩定的廠
檢查方法: 每週看一次卻水器下方有沒有水滴滴出。沒有水滴?說明卻水器故障,要換。
第八章 | 過濾器堵塞,減壓閥就遭殃
鐵銹、焊渣、水垢都會卡在減壓閥
您知道蒸汽管線裡面有什麼嗎?
- 新管路:焊渣、施工雜質、鐵屑
- 舊管路:鐵銹、水垢、脫落的保溫層
這些東西隨著蒸汽進入減壓閥,會卡在閥芯和閥座之間。
卡住了會怎樣
想像一粒沙卡在門框上,門關不緊。蒸汽也是,高壓蒸汽會慢慢從縫隙漏到後面。
結果:後端壓力一直升高,怎麼調都調不下來。
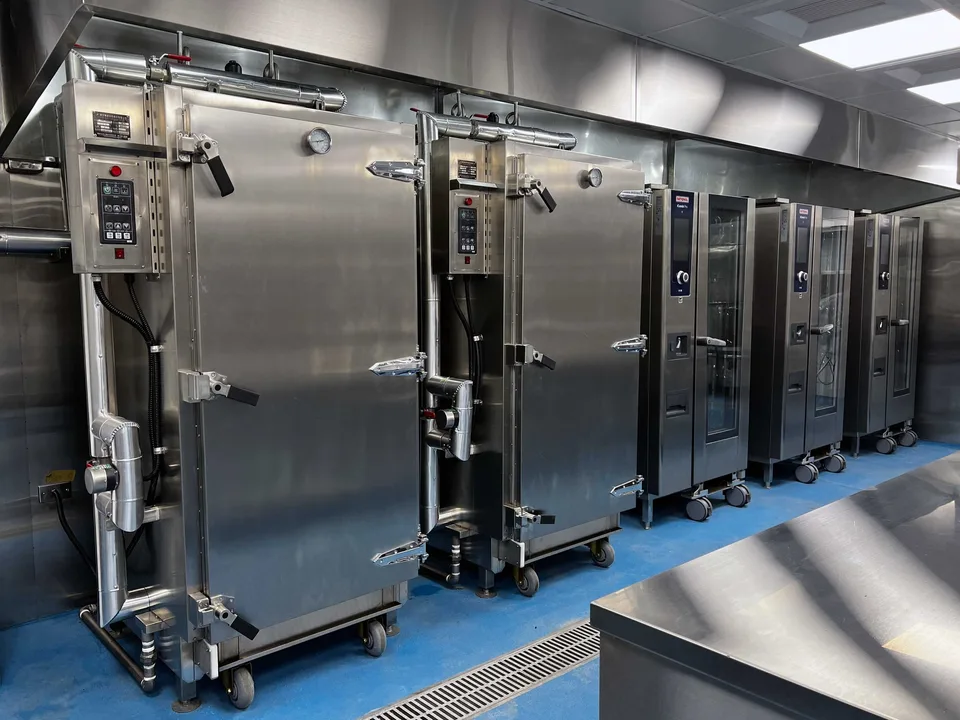
Y型過濾器救你一命
Y型過濾器像個保鑣,守在減壓閥前面,攔截所有雜質。
濾網孔徑通常是100微米(新系統用)或150微米(舊系統用)。
但這裡有個很多工廠都忽略的工作:清洗
新系統的清洗規程:
- 第一次送汽前,先用高壓蒸汽吹掃管路10分鐘(把管線內部吹乾淨)
- 運轉一週後,拆下過濾器,用清水沖洗濾網
- 之後每月檢查一次,發現濾網變色(變黑、變黃)就立即清洗
沒清的後果:
濾網一堵塞,進入減壓閥的蒸汽流量下降。工廠誤以為減壓閥壞了,結果浪費時間和金錢去維修,其實只是需要洗濾網。
真實案例: 某廠商新系統裝好後就再也沒清過過濾器。三年後設備升溫變慢,全廠以為是鍋爐老化了,還想花十幾萬買新鍋爐。結果一檢查,過濾器濾網已經完全堵死,換個濾網就解決了。
第九章 | 旁通組是「保命符」,不是正常供汽路
旁通組的真實身分
旁通組就像飛機上的緊急出口:
平常要保持關閉,只有在發生意外、必須快速撤離時才能打開。
它的真實用途
假設中午12點,減壓閥突然卡住,無法供汽。食品廠無法停工,損失太大。
此時怎麼辦?
- 快速關閉減壓閥前後的截止閥(把故障的減壓閥隔離)
- 由訓練過的人員緩慢打開旁通閥
- 暫時用高壓蒸汽供應設備,維持基本運轉
- 同時趕快修好減壓閥
- 修好後關閉旁通閥,恢復正常
旁通組就是這種「應急救援」的角色。
絕對不能做的事
❌ 長期打開旁通閥當正常供汽路
為什麼?因為旁通閥沒有自動穩壓功能。您一打開,高壓蒸汽就直接灌進後面的低壓設備。
結果:
- 後端壓力瞬間升到入口壓力(可能7公斤衝進2公斤的設備)
- 設備溫度失控
- 安全閥不斷洩放蒸汽浪費能源
- 熱交換器可能爆掉
- 人員燙傷風險增加
旁通組的管理原則
✅ 平時鎖起來,鑰匙由主管人員保管 只有訓練過的人才能操作 操作時必須有人盯著壓力錶,看壓力有沒有超過設定 不能打開後就離開,必須持續監視 用完立即關閉,不要拖延
第十章 | 別為了省配管錢,賠上日後的維修成本
為什麼位置選擇這麼重要
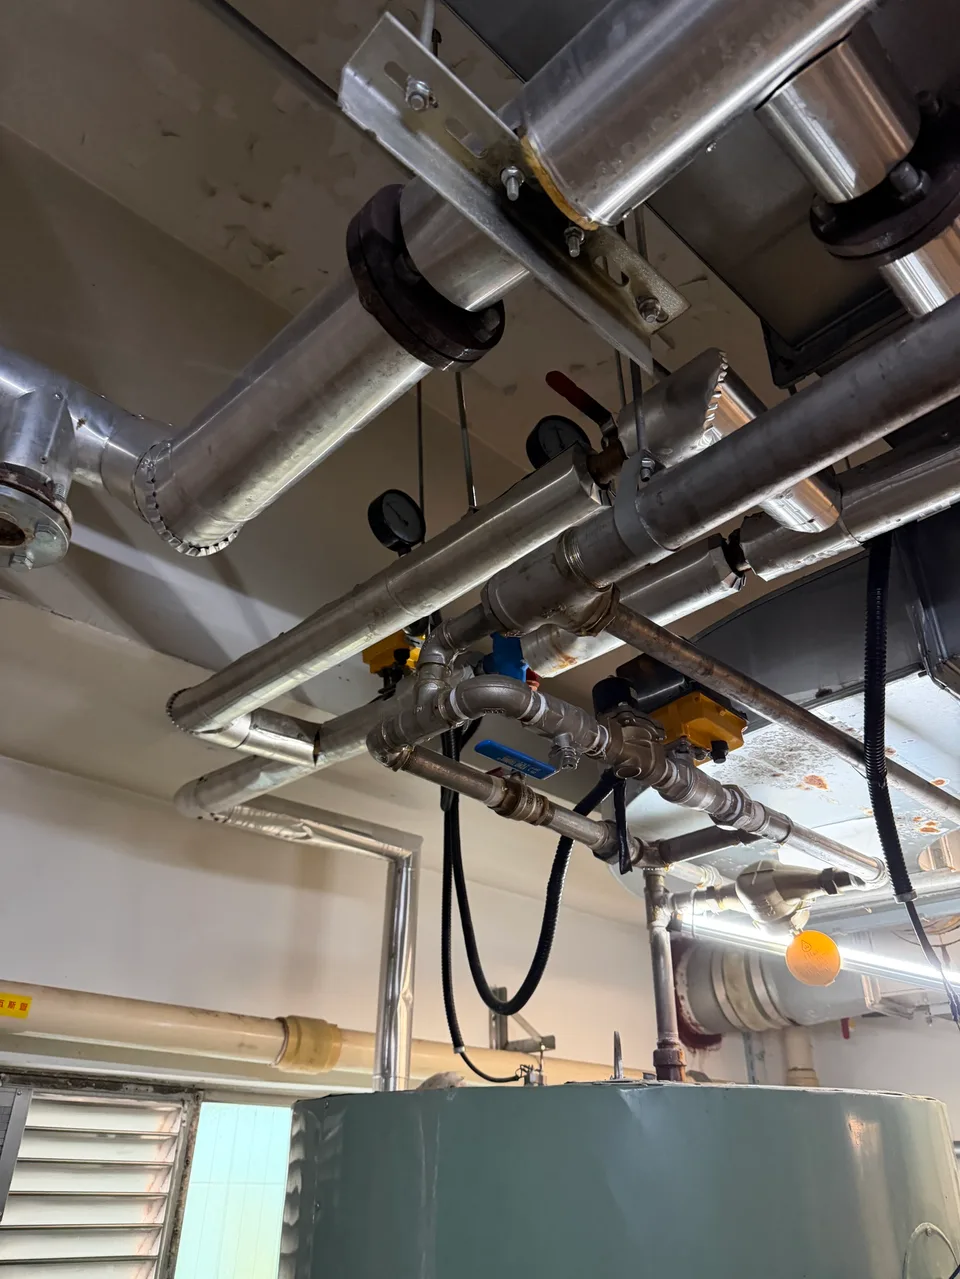
很多施工隊為了省配管材料,直接把減壓站裝在蒸汽主管旁邊的高處、夾層、或角落裡。
完工時看起來很整齊。但半年後?
廠長需要清洗過濾器,發現要爬梯子。清洗壓力錶玻璃,發現位置太高根本碰不到。更換膜片,需要搭架子。檢查卻水器,要拆除旁邊的其他管線。
時間久了,廠商明知道需要保養,也因為施工麻煩而一直延後。最後等到真正故障停工時,損失遠大於當初多繞幾米配管的成本。
減壓站應該放在哪裡
用一句話概括:安全、看得到、碰得到、方便拆修。
具體要求:
✅ 距地面1.2~1.5公尺(人可以舒服地站著操作) 前後壓力錶容易看(不用踮腳或趴下) 截止閥好操作(不用費力轉動) 過濾器濾網有空間抽出(不用拆其他東西) 周圍保留30公分以上的空間(方便拆卸膜片) 卻水器能看到水有沒有滴出(便於檢查) 不會被其他設備或管線擋住(以後擴建不會受影響) 地面不積水(避免長期泡水損壞) 溫度不會太高(人員通行安全)
這樣做的成本
多繞配管確實增加了錢,也許多花2千到5千元。但做好保溫的話,增加的熱損失有限。
相比之下,減壓站如果裝在完全無法維修的位置:
- 每次維修的施工費翻倍
- 停機時間延長
- 廠商逐漸放棄定期保養
- 最後故障變得更嚴重
三年下來,一次無法預期的停工損失,就足以抵消當初的所有省錢。
第十一章 | 現場最常見的12個致命錯誤
現在要說重點了。莊鼎上百次現場檢查中,發現的這12個問題,幾乎涵蓋所有減壓閥故障的根本原因。
錯誤1:支管從主管底部接出
現象: 冷凝水直接進入減壓閥,出口壓力忽高忽低,減壓閥發出異音。
改善方法: 支管從主管上半部接出,先向上走至少1公尺,再進入減壓站。
錯誤2:減壓閥裝在管線最低點
現象: 夜間停機後大量積水,隔天早上開啟蒸汽時,水錘衝擊導致膜片破裂。
改善方法: 安裝位置改到距地面1.2~1.5公尺,前方管線設置坡度讓水往卻水器流。
錯誤3:早上直接快速開啟蒸汽
現象: 累積整晚的冷凝水被高速蒸汽一次推入減壓閥,造成瞬間超載。
改善方法: 每天早上先慢速開啟主蒸汽閥到30%,停留3~5分鐘讓積水排出,再快速全開。
錯誤4:減壓閥前沒有汽水分離器和卻水器
現象: 濕蒸汽直接進入減壓閥,膜片加速老化,控制精度下降。
改善方法: 對於主管距離超過30公尺或蒸汽明顯含水的工廠,加裝汽水分離器配卻水器組合。
錯誤5:Y型過濾器多年沒有清洗
現象: 濾網堵塞,進入減壓閥的蒸汽流量下降,後端壓力不足。
改善方法: 新系統首次運轉一週後進行清洗,之後每月檢查。發現濾網變色立即清洗。
錯誤6:只按主管口徑選減壓閥
現象: 出口壓力波動大,控制不穩定,需要頻繁調整。
改善方法: 根據入口壓力、出口設定壓力、最大最小使用量進行專業選型。
錯誤7:旁通閥長期微開
現象: 無法穩定調壓,出口壓力持續變化。
改善方法: 旁通閥平時必須完全關閉,僅在減壓閥維修時由訓練人員操作。
錯誤8:旁通組無人管理
現象: 任何人都可以操作旁通閥,導致後端設備超壓。
改善方法: 旁通閥上鎖,鑰匙由主管人員管理,操作者需簽署操作記錄。
錯誤9:減壓站裝在無法維修的位置
現象: 需要保養時施工困難,廠商逐漸放棄定期維護。
改善方法: 規劃階段就確認維修空間,寧可多繞配管也要確保易於操作。
錯誤10:後端設備耐壓不足卻沒有安全閥
現象: 減壓閥故障時後端設備超壓損壞。
改善方法: 評估後端耐壓值,必要時安裝超壓限制器或安全閥。
錯誤11:前後端沒有壓力錶
現象: 壓力異常時無法診斷原因,只能靠感覺判斷。
改善方法: 減壓閥前後各裝一個0~10公斤量程的壓力錶,記錄每日數值。
錯誤12:只願意買貴減壓閥,不願做排水配管
現象: 高級減壓閥在惡劣環境下仍快速故障,廠商感到浪費投資。
改善方法: 配管與產品質量同等重要。寧可用中等品質的減壓閥配正確的安裝,也不要用高級減壓閥配錯誤的環境。
買對 + 裝對 = 減壓閥長命百歲
您現在理解了嗎?
減壓閥故障,往往不是品牌問題、不是鍋爐沒力,而是系統設計錯誤、安裝方式不當、維護規程沒做好。
一句話總結
好的減壓閥,需要好的安裝環境來配合。
反過來說:再好的減壓閥,在錯誤的環境下也會提前退休。
一套優秀的蒸汽減壓站應該達成四個目標
- 進來的蒸汽要乾 → 靠上方取汽 + 汽水分離
- 出去的壓力要穩 → 靠正確選型 + 定期維護
- 設備的安全要保障 → 靠安全閥 + 超壓保護
- 日後的維修要方便 → 靠正確位置規劃 + 監控工具
這四個條件不是「最好有」,而是「必須有」。
該檢查您的減壓站了
如果您的工廠正經歷以下問題,建議做一次系統檢查:
- 出口壓力波動大,設備溫度不穩定
- 減壓閥頻繁發出怪聲
- 早上開啟蒸汽時聽到砰砰聲
- 減壓閥才換沒多久又出問題
- 管線底部常常看到積水
- 過濾器很久沒清洗
- 減壓站位置太高或太擠,沒法維修
不是換更貴的減壓閥就會解決。先檢查安裝和維護,通常問題就在那裡。